2026佛山陶瓷厂报警器,这5个点位别装错
上个月佛山南庄一家陶瓷厂的设备主管给我们打电话,语气挺急:"我们窑炉燃气阀组间那个报警器,一到换班就响,下班也响,工人都当它是摆设了。上个月安全检查过来,直接开了整改单——说这台报警器等于没装。"
工程师到现场一看,问题一眼就出来了:探头装在离地面不到三十公分的位置,刚好在窑炉散热口旁边,而且进气口被抛光车间飘过来的粉尘糊住一半。这种状态,不飘才怪。
陶瓷厂的报警器,跟一般电子厂、服装厂真不一样。高温、粉尘、燃气,三样叠在一起,装错位置、选错型号、校得不对,设备再贵也白搭。
今天咱中健计量检测(广东)有限公司就把佛山陶瓷厂报警器的实际应用要点讲透,都是这些年跑南庄、石湾、西窑这些产区跑出来的经验。联系电话:13431143419
一、陶瓷厂的报警器,跟一般厂有啥不一样
为啥单独把陶瓷厂拎出来讲?因为它的环境条件是真的"苛刻":
第一,温度高。窑炉周边常年四五十度,烧成车间门口有时候热浪一阵阵的。普通可燃气体报警器的工作温度范围一般在零下二十到五十度,长期超温,传感器老化特别快。
第二,粉尘重。喷雾干燥塔、抛光车间、磨边车间,滑石粉、陶瓷粉、釉粉满天飞。这些粉尘飘到探头上,进气口一堵,传感器就"窒息"了,读数上不来。
第三,燃气有特点。陶瓷厂用天然气、发生炉煤气的都有,老厂还有重油。天然气比空气轻,往上飘;煤气比空气重,往下沉。装高装低,学问就在这里。
这三样叠一起,陶瓷厂的报警器就不能照搬"装一个在车间角落"那一套。得按点位、按气体、按环境来选。

二、陶瓷厂这5个点位,报警器不能少
跑了这么多陶瓷厂,我们觉得下面这五个点位是必须有的,少一个都不安全:
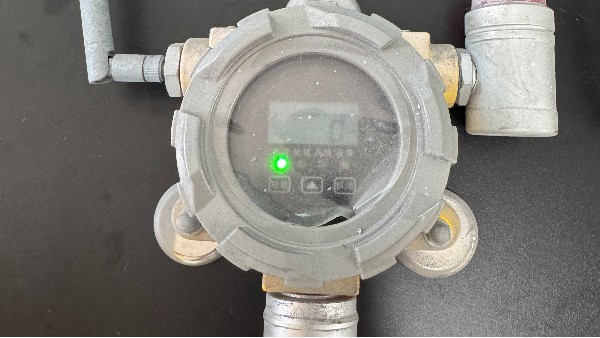
点位一,燃气阀组间。天然气调压阀组、电磁阀组附近,是泄漏高发区。探头装在阀组上方(天然气比空气轻),距顶棚三十公分左右。这是检查必查的点位。
点位二,煤气站/发生炉间。用发生炉煤气的老厂,这个地方又有CO又有可燃气。CO无色无味,必须装CO探头;同时配可燃气体探头。这个点位要求高,联动排风要测试。
点位三,喷雾干燥塔周边。喷雾塔是陶瓷厂的大能耗点,煤粉或燃气在塔内燃烧。塔下操作平台、燃烧器附近,要装可燃气探头,同时关注可燃气泄漏。
点位四,施釉线/喷漆间。釉料、溶剂挥发,有VOC和可燃气。这个区域属于防爆区,探头必须选防爆型(Ex标志),不能图便宜装普通型。
点位五,锅炉房和成品仓库。虽然不是生产核心,但锅炉房有燃气主管进户,成品仓库有包装材料。这两个点位是检查常被遗漏的,别漏。
除了这五个,球磨车间、坯房、成品输送线,根据工艺实际情况评估。原则是:有燃气、有挥发、有人值守的地方,都要想到。
三、陶瓷厂为啥总误报,4个常见原因
很多陶瓷厂跟我们吐槽:"我们报警器太灵敏了,三天两头误报,工人都麻木了。"其实误报多,多半不是设备太灵,是这几个原因:
原因一,进气口堵了。粉尘糊住探头,气体进不去,但偶尔风吹进来一点,读数就跳。误报、不报,来回切换。这个我们前面讲过,定期清粉尘就能改善。
原因二,装得太靠近热源。探头离窑炉散热口太近,高温让传感器零点漂移,没气的时候读数也慢慢爬,爬到报警值就响。解决办法是挪位置,或者选耐高温型号。
原因三,装高装低错了。天然气比空气轻,探头装太低等于白装;煤气比空气重,探头装太高也白装。我们见过把天然气探头装在管道下方三十公分的,跟没装一样。
原因四,设备振动。球磨机、抛光机旁边振动大,长期振动会让传感器内部接触不良,数值乱跳。这种情况要加防震支架。
误报这事,说白了不是报警器"太敏感",是它在替你暴露安装和维护的问题。把上面四点理顺了,误报能少一大半。
四、陶瓷厂校准,跟一般厂也不一样
陶瓷厂环境特殊,校准的时候也得特殊对待。几个要点:
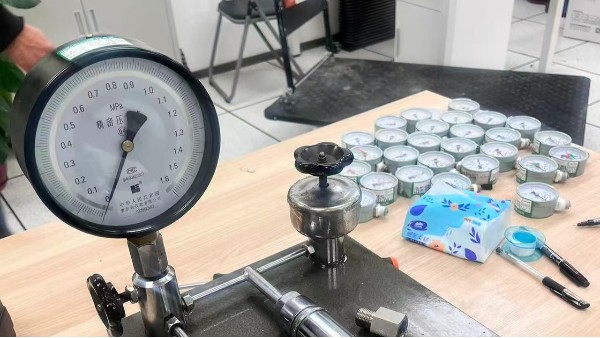
先清再校。粉尘重的点位,工程师到场先看探头状态。进气口糊得太厉害,先清粉尘再通气校准,不然数据根本不准。
现场记录环境条件。窑炉旁边四十多度、有热风、有粉尘,这些都要记在报告里。不然审厂时对方问"这个数据是在什么环境下测的",你答不上来。
联动测试一起做。陶瓷厂的报警器不只是报警灯亮,还要联动排风、联动切断阀。校准的时候顺便测联动动作,别只测探头本身。
高温点位要谈周期。窑炉周边的探头老化快,一年一校可能不够。环境特别恶劣的点位,建议半年一校,稳定了再回到年度。
还有一点,陶瓷厂有防爆要求。校准的时候不能动防爆结构——探头的防爆外壳不能随便拆,密封圈不能丢。这些细节,有经验的工程师都会注意。
五、中健做陶瓷厂,熟门熟路
讲完要点,说说我们中健计量在佛山陶瓷行业这边的情况。
我们在广东做计量校准25年,CNAS+CMA双资质,21项计量标准在市场监管局备案建标,报告带ILAC-MRA国际互认,服务过13600多家客户。佛山这边陶瓷、五金、涂料、家具厂都做,南庄、石湾、西樵、张槎这些产区跑过很多趟。
针对陶瓷厂,我们这么配合:
上门先看现场,不是上来就通气。工程师到厂先绕一圈:探头位置对不对、是不是装在热源旁边、进气口脏不脏、防爆标志有没有。这些现场判断完,再开始校准。
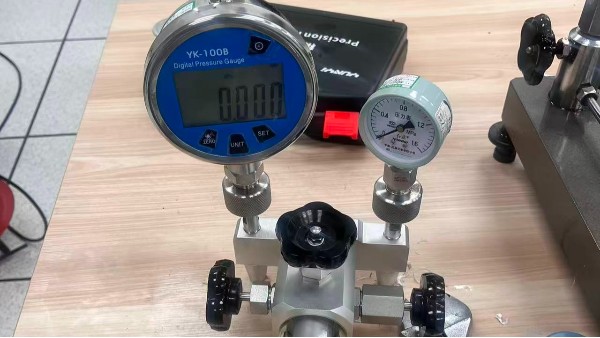
联动一起测。示值误差、报警动作值、响应时间测完,排风、切断阀的联动动作也顺便测。
报告按车间分类。陶瓷厂车间多,报告按窑炉区、制釉区、煤气站分组装订,审厂拿得出手。常规3个工作日出,急单24小时。
珠三角12小时内上门。佛山客户当天约,基本第二天就能到。设备突然出问题、检查突然要来,我们能排得开。
台账一起建。每台探头的位置、测什么气体、上次校准日期、下次到期日期,全部进电子台账。到期前提醒,不用你自己记。
常见问题FAQ
Q1:陶瓷厂用天然气和用发生炉煤气,报警器选型有啥不一样? A:天然气选测甲烷的探头,装高位;发生炉煤气有CO和可燃气,要CO探头加可燃气探头组合,CO探头装低位。别拿一种探头包打天下。
Q2:窑炉旁边的探头多久校一次? A:一般一年一校。高温高粉尘的恶劣点位,建议先按半年一校跟踪两次,稳定了再回到年度。具体看现场环境。
Q3:我们厂报警器老误报,能不能调低点灵敏度? A:不建议。灵敏度调低了,真泄漏的时候可能不报警,那是安全隐患。先找误报原因(位置、粉尘、热源),调整环境比调低灵敏度靠谱。
Q4:防爆区装的普通探头,一定要换吗? A:要。防爆区用非防爆设备,检查时直接就是问题。这不是花钱多少的事,是必须整改的。
Q5:校准的时候窑炉要停吗? A:不用全停。错峰做就行,校准哪台设备的那几分钟,对应区域作业暂停一下。我们会提前跟你对好顺序。
Q6:南庄这边怎么联系你们? A:把厂区位置、设备数量、用什么燃气发给我们,先远程帮你理一下。珠三角12小时内上门,急单24小时出报告。
写在最后
回到开头那个南庄陶瓷厂:后来我们把探头从离地面三十公分挪到了离顶棚三十公分的位置,进气口清了粉尘,联动排风也测了一遍。现在工人不再把报警当铃声听了,检查再来,也不用慌。
建议你这周做一件事:把厂里所有报警器的位置列出来,对照上面说的五个必装点位,看看有没有缺的;再看看每个探头是不是装在热源旁边、进气口脏不脏。这两步做完,你的报警器才算真在保护你。
你们厂是陶瓷哪一类?窑炉边的报警器用着顺不顺?有没有被误报折腾过?评论区聊聊,我帮你看看点位装得对不对。觉得这篇有用,点个关注,转给车间和设备的同事。