2026深圳压力表校准,示值误差这5个要点别忽略
说个真事儿啊——上个月深圳宝安一家做设备的厂,设备主管拿着一块刚校完的压力表报告来找我们,说你们这报告上写的"示值误差+0.02MPa",到底啥意思?我们厂这块表装在液压站上,这个误差算正常吗?
我们工程师跟他讲了半个多钟头,从什么是示值误差、怎么校、怎么判定,一路讲到他那块表到底合不合格。他听完说,原来压力表校准不是"走个流程盖个章",里面门道还挺多。
这件事我想了挺久——很多工厂的朋友跟这块设备主管一样,压力表年年校,但校的是什么、报告怎么看,心里其实没数。今天就把压力表示值误差校准的几个技术要点整理出来,给深圳的工厂朋友参考。
01 什么是示值误差?为啥校准要管它?
先说什么是示值误差。简单讲,就是你这块压力表指针指的数,跟实际压力值之间的差。比如实际压力是1.00MPa,你表上指针指到1.02MPa,那示值误差就是+0.02MPa。
这个误差为什么重要?因为你设备上的压力参数,全靠这块表来读。表不准,你以为压力是1.0MPa,实际可能是1.05MPa,设备运行参数就是飘的。做出来的产品尺寸不对、热处理温度不对、液压系统压力不对,根子可能就在这块表上。
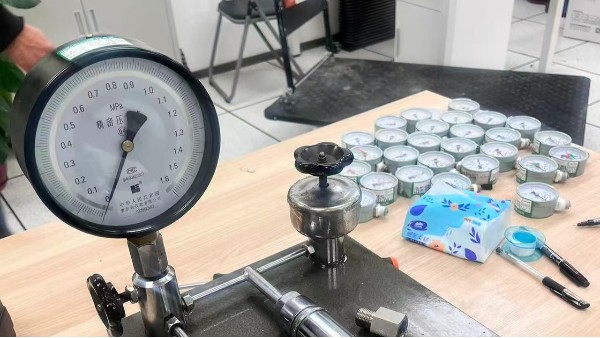
压力表校准,核心就是测这个示值误差有多大,看它还在不在合格范围内。除了示值误差,还要测回程误差(就是压力上去再下来,同一个点上读的数不一样)、轻敲位移(轻轻敲一下表壳,指针动了多少)。这三项加起来,才能判断这块表还能不能继续用。
我们做压力表校准25年,见过太多表——有的表看着好好的,一校误差超了;有的表指针都歪了,客户还在凑合用。校准不是走流程,是真能发现问题。

02 校准环境和标准器怎么选?
示值误差校准,不是随便找个地方拿块表对着校就行。环境和标准器都有讲究。
先说环境条件。按JJG 52《弹性元件式一般压力表、压力真空表和真空表》检定规程,校准环境温度一般要求20±5℃,相对湿度不超过85%。为啥要管温度?因为压力表里的弹簧管是金属做的,温度变化金属会热胀冷缩,影响弹性。你在车间里35℃校出来的数,跟在20℃实验室里校出来的数,可能差好几个百分点。
还有振动和磁场。校准时表要放稳,周围不能有大设备在振;附近不能有强磁场,不然表内机构受干扰,读数就飘。
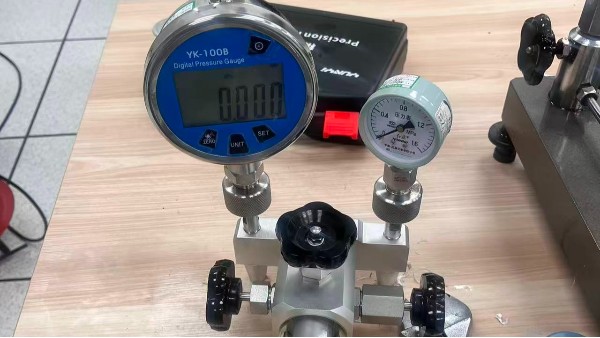
再说标准器。这是技术要点里特别关键的一条——标准器的准确度要比被校表高。规程里有个"1/4原则":标准器允许误差的绝对值,不能超过被校表允许误差绝对值的四分之一。
举个例子:你校一块1.6级、量程0-1.6MPa的压力表,它的允许误差是±1.6%×1.6MPa=±0.0256MPa。那你用的标准器,允许误差不能超过±0.0256/4=±0.0064MPa。你拿一块精度跟被校表差不多的标准器去校,校出来的数本身就不准,报告还有什么意义?
这也是为什么选校准机构要看资质——看它CNAS认可附表里压力表项目用的是什么等级的标准器。标准器等级不够,报告再漂亮也没用。我们中健建了21项官方计量标准,压力表项目用的是0.05级和0.1级的标准活塞压力计和数字压力计,远高于1/4原则的要求。
03 校准点怎么布?上行下行怎么做?
环境和标准器选好了,下一个问题:校准点怎么布?
不是只校一个点就行。规程要求,校准点要均匀分布在整个量程上,一般选测量上限的0%、25%、50%、75%、100%这五个点。为啥要这么布?因为压力表在不同量程段的误差可能不一样——低段准、高段飘,或者反过来。你只校中间一个点,发现不了高段或低段的问题。
举个例子:一块0-1.6MPa的表,校准点就是0、0.4、0.8、1.2、1.6MPa这五个位置。每个位置上,都要读一次数。
再说上行下行。校准时,压力从零开始慢慢往上加,到每个校准点读一次数,这叫上行。加到上限之后,再慢慢往下卸,到每个校准点再读一次数,这叫下行。上行下行都要做。
为啥要做下行?因为压力表里的弹簧管有弹性滞后——压力上去的时候弹簧管张开,压力下来的时候它回弹,回弹不一定跟张开完全重合。同一个点,上行读的数和下行读的数不一样,这个差值就是回程误差。回程误差太大,说明表的弹簧管有疲劳了,得考虑换表。
每个点读数的时候,还有一个动作叫"轻敲表壳"。就是在校准点上读一次数,然后轻轻敲一下表壳,再读一次。两次读数的差,就是轻敲位移。轻敲位移大,说明表内机构有松动、有摩擦,这也是表要坏的信号。
04 结果怎么判定?三项指标一起看
校准完了,结果怎么看?报告上会列三个数:示值误差、回程误差、轻敲位移。这三项都要合格,表才能继续用。
先说示值误差。每个校准点上,上行和下行都要算示值误差,取绝对值偏大的那个,跟被校表的允许误差比。比如1.6级表,允许误差是量程的±1.6%。你校出来偏大的误差是+1.2%,那合格;如果是+1.8%,那就超了,不合格。
再说回程误差。同一个校准点,上行读数减下行读数,绝对值不能超过被校表允许误差的绝对值。比如1.6级表允许误差是±1.6%,回程误差也不能超过1.6%。超了,说明弹簧管疲劳了。
还有轻敲位移。每个点上,轻敲前后读数的差,不能超过允许误差绝对值的一半。超了,说明表内机构有问题。
这三项都合格,表可以继续用;有一项不合格,就要建议客户换表。我们中健出报告的时候,不会只给一个"合格/不合格"的结论,会把每个校准点的上行读数、下行读数、误差值全部列出来。客户拿回去,自己也能看明白这块表在哪个位置误差大、该不该换。
还有一句得说清楚:校准证书上会写"本次校准结果仅对受校表在本次环境条件下负责"。意思是,校的时候是准的,但你装到车间里,温度变了、振动大了,误差可能会变。所以校准是周期性的,不能校一次管一辈子。
05 中健做压力表校准,流程是怎样的?
讲了这么多技术要点,说说我们中健实际怎么做。
我们在珠三角做了25年,持CNAS实验室认可和CMA检验检测双资质,建了21项官方计量标准,压力表是核心项目。出的报告带CNAS标识和ILAC-MRA国际互认标志,国内客户审厂认,出口客户也认。
客户约我们做压力表校准,一般是这样的流程:
先对接。客户告诉我们大概有多少块表、都在什么位置、什么类型。我们工程师会先问清楚——哪些是强检位置(储气罐、压力容器上的),哪些是工艺位置。强检位置我们会帮客户对接法定计量检定机构,不硬揽。
再上门。珠三角全域一般12小时就能安排工程师到场,深圳本地更快。工程师带标准器到客户车间现场校,表不用拆不用寄,生产线照常跑。
现场校。按上面说的流程——环境条件确认、五个校准点、上行下行、轻敲位移,一项一项做。校的过程中发现哪块表状态不好、误差超了,当场跟客户对接人说清楚,建议换表还是继续用。
出报告。常规三个工作日出报告,遇到审厂、验厂这种急活,加急能压到24小时。报告里每个校准点的读数、误差值都列清楚,客户拿回去直接归档。
后续服务。报告出来,我们会同步给客户一份电子台账,每块表的编号、位置、校准日期、下次到期日都列清楚。到期前一个月、一周、三天分别提醒。这活儿技术含量不高,但真能帮企业避开超期未校的麻烦。
06 常见问题 FAQ
Q1:压力表校准和检定是一回事吗? A:不是。检定是法定计量检定机构按检定规程做的,有法律效力,用于强检位置。校准是实验室按规程做的,出校准报告,用于工艺和质量监控位置。
Q2:压力表校准为什么要做上行下行? A:因为弹簧管有弹性滞后。上行下行都做,才能测回程误差,判断表的弹性元件有没有疲劳。
Q3:标准器为什么要比被校表准那么多? A:按"1/4原则",标准器误差不能超过被校表的1/4。不然标准器本身的误差就会盖住被校表的真实误差,校出来的数不准。
Q4:校完的表,装到车间里误差会变吗? A:会。实验室环境温度20℃,车间可能30多度;实验室没振动,车间设备天天在振。所以校准是周期性的,不能校一次管一辈子。
Q5:深圳这边你们多久能上门? A:珠三角全域一般12小时内能安排,深圳本地当天或次日能到。急活走加急。
Q6:压力表示值误差多少算合格? A:看表的精度等级。1.6级表误差不能超过量程的±1.6%;1.0级不能超过±1.0%;0.4级不能超过±0.4%。报告上会按这块表的精度等级来判定。
好了,压力表示值误差校准的技术要点,咱就聊到这儿。一句话总结:校准不是走流程盖章,是真要测示值误差、回程误差、轻敲位移三项,标准器要够准、校准点要布够、上行下行都要做。看懂这些,你拿报告的时候心里就有数了。
你们厂里压力表校准报告拿回来,自己能看明白吗?有没有哪个点拿不准的?欢迎评论区说说,我帮你看看。想问问自己厂里哪些表需要校、周期怎么定,也可以留言。
觉得有用就点个关注吧,后面还会持续分享珠三角压力表、电子天平、量具校准和审厂合规的技术实操内容。有压力表校准需求想具体了解的,后台留言,我们安排工程师跟你对接。